 0


Industrnieuws
Thuis / Nieuws / Industrnieuws / Hoe worden kogellagers gemaakt? Het complete productieproces, stap voor stap

2026-09-21
Een kogellager wordt een lager in de slijpfase, niet daarvoor. Smeden, draaien en warmtebehandeling bereiden geharde stalen vormen voor; slijpen en leppen en vervolgens de microns instellen die bepalen hoe stil het lager draait, hoeveel belasting het draagt en hoe lang het meegaat. Dat bestellen is belangrijk voor iedereen die lagers koopt, omdat het verklaart waar de kosten liggen, waarom twee offertes voor dezelfde maat zo sterk kunnen verschillen, en waarom kwaliteitsproblemen meestal terug te voeren zijn op een paar specifieke, controleerbare fasen.
Open een defect 608-lager van een ventilatormotor of een skateboardwiel en de anatomie is bijna teleurstellend eenvoudig: een binnenring, een buitenring, een rij geharde kogels, een kooi die ervoor zorgt dat die kogels elkaar niet raken, en een laagje vet. De productievraag is hoe deze vijf basisdingen nauwkeurig genoeg worden gemaakt om tienduizenden omwentelingen per minuut te draaien. Het antwoord is twee parallelle productielijnen – één voor ringen en één voor ballen – die elkaar pas ontmoeten bij de eindmontage.
Deze gids volgt het volledige proces zoals een fabriek voor diepgroefkogellagers het feitelijk uitvoert: selectie van grondstoffen, smeden, draaien, warmtebehandeling, kogelproductie, slijpen, superfinishing, assemblage en batchtesten. Het behandelt ook gecoate lagers, kwaliteitscontrole, de controles die ertoe doen voordat u bestelt, en de vragen die kopers het vaakst stellen. De beschrijving weerspiegelt de productie onder een ISO9001:2015-kwaliteitssysteem in een fabriek met een jaarlijkse productie van 30 miljoen sets.
Een diepgroefkogellager bevat vier vaste componenten en één verbruiksartikel, en elk onderdeel volgt een compleet ander productietraject. Die splitsing is de sleutel tot het begrijpen van kwaliteitsverschillen tussen leveranciers: elk onderdeel heeft zijn eigen faalwijzen, en één zwakke stap – een vuile stalen hitte, een zachte bal, een ruige loopbaan – is genoeg om de hele assemblage naar beneden te slepen.
Het belastingspad door deze onderdelen verklaart de nauwkeurigheidseis. Elke krachteenheid die van de as naar de behuizing gaat, passeert twee loopbanen, een stel kogels en een smeerfilm, gemeten in microns. Als een loopvlak ruw is of een bal niet rond is, concentreert de contactspanning zich op microscopisch kleine hoge plekken, en die plekken worden de eerste punten van vermoeidheid. Dit is de reden waarom de productie van lagers minder gaat over het vormgeven van staal en meer over het verwijderen van de laatste sporen van fouten.
De meeste diepgroefkogellagers ter wereld beginnen als chroomstaal - een chroomsoort met een hoog koolstofgehalte die onder verschillende nationale namen bekend staat: AISI 52100 in de Verenigde Staten, 100Cr6 in Duitsland, SUJ2 in Japan en GCr15 in China. De chemie is bewust eenvoudig gehouden, ruwweg 1% koolstof en 1,5% chroom, omdat de waarde niet in de exotische legering ligt, maar in de zuiverheid. Harde niet-metalen insluitsels in vuil staal fungeren als spanningsconcentratiepunten, en tijdens gebruik verschijnen ze als geluid en vroegtijdige vermoeiingsafsplintering. Dit is de reden waarom een serieuze fabriek elke binnenkomende warmtepartij verifieert door middel van spectrale analyse, in plaats van alleen op het fabriekscertificaat te vertrouwen.
Roestvrije soorten zijn geschikt voor corrosieve omgevingen en zijn te verdelen in twee zeer verschillende opties. AISI 440C is een martensitisch roestvrij staal dat uithardt als chroomstaal, 56-60 HRC vasthoudt en tegelijkertijd bestand is tegen roest, waardoor het een standaardkeuze is voor voedselapparatuur, wasruimtes en vochtige buitenproducten. AISI 304 kan helemaal niet worden gehard door warmtebehandeling - het blijft zacht, onder ongeveer 200 HB - dus 304-lagers ruilen belastingscapaciteit in voor maximale corrosieweerstand. Koolstofstaal bevindt zich aan de andere kant van de schaal: het verlaagt de kosten voor lichte producten zoals speelgoed en langzaam draaiende zwenkwielen, maar kan qua hardheid of levensduur niet tippen aan chroomstaal.
| Materiaal | Belangrijkste eigenschappen | Typische hardheid | Veel voorkomende toepassingen |
|---|---|---|---|
| Chroomstaal (AISI 52100 / GCr15) | Hoog koolstofgehalte plus ongeveer 1,5% chroom; uitstekende levensduur bij rolvermoeidheid | 60-64 HRC na warmtebehandeling | Motoren, apparaten, elektrisch gereedschap, pompen, auto-onderdelen |
| Koolstofstaal | Lagere kosten, lagere precisie en kortere levensduur tegen vermoeiing | Onderaan gehard chroomstaal | Speelgoed, zwenkwielen, lichte hardware |
| AISI 304 roestvrij | Austenitisch; kan niet doorgehard worden; maximale corrosieweerstand | Onder ongeveer 200 HB (zacht) | Voedselapparatuur, natte en wasruimtes met bescheiden lading |
| AISI 440C roestvrij | Martensitisch; hardbaar roestvrij staal met sterke corrosieweerstand | 56-60 HRC na warmtebehandeling | Foodgrade- en outdoorproducten die echt draagvermogen nodig hebben |
Ringproductie en kogelproductie verlopen als twee parallelle lijnen die pas bij de montage samenkomen. Op de ringlijn is de volgorde smeden, gloeien, draaien, warmtebehandeling en slijpen; op de ballijn is het koud koppen, flitsen, warmtebehandeling, slijpen en lappen. Het onderstaande overzicht volgt de volgorde die wordt gebruikt op de werkvloer van een diepgroefkogellagerfabriek.
Traceerbaarheid loopt door elke fase. Elke knuppel behoudt zijn warmtenummer, elke batch registreert de ovencyclus en elke paklijst verwijst naar de productiebatch, zodat een voltooid lager kan worden getraceerd naar het staalcertificaat. Onder een ISO 9001:2015-systeem is dit geen optioneel papierwerk: wanneer een klant maanden later geluidsoverlast meldt, bepaalt de traceerbaarheid of de oorzaak in één staalpartij, één warmtebehandelingsrun of één assemblageomgeving ligt – en dat onderscheid bepaalt of de juiste reactie sorteren, herwerken of een procescorrectie is.
Lagerkogels worden nooit in bollen gesneden. Ze worden bijna rond geslagen en vervolgens onder schuurmiddel tegen elkaar gerold totdat elk oppervlak gemiddeld is - een zelfcorrigerend proces dat harde staaldraad in kogels verandert die binnen een fractie van een micron rond zijn. Omdat de onderdelen van gehard staal zijn, zouden snijgereedschappen onmiddellijk verslijten; schurende vormgeving is de enige praktische route.
De reden dat het proces werkt is de geometrie: een bal heeft geen vaste as. Het tuimelt vrij in de groeven en stelt elk punt van het oppervlak bloot aan het schuurmiddel, zodat een hoge plek altijd het volgende is dat wegslijt. De bal die uitsteekt, wordt vervolgens geraakt; het proces verwijdert zijn eigen fouten. Dit maakt het mogelijk om bollen nauwkeuriger in massa te produceren dan vrijwel elk ander bewerkt onderdeel.
Het beoordelingssysteem zet cijfers op rondheid. In de standaard conventie voor het beoordelen van kogels is het cijfer de maximaal toegestane afwijking van een perfecte bol in micro-inch, dus klasse 100 staat ongeveer 2,5 micron toe, klasse 25 staat 0,64 toe, klasse 10 staat 0,25 toe en klasse 5 staat slechts 0,13 toe. De meeste commerciële diepgroeflagers draaien op kogels van klasse 100; stille apparaatmotoren en precisiespindels rechtvaardigen klasse 10 of beter. Elke stap naar beneden op de rangschaal voegt leptijd en inspectiekosten toe, waardoor kogelkwaliteit een van de stille kostenfactoren is binnen elke lagerofferte.
Rondheid alleen is nog steeds niet genoeg; de ballen moeten ook bij hun ringen passen. Omdat geen enkel maalproces perfect herhaalbaar is, worden de afgewerkte ballen gesorteerd in groottegroepen, gemeten in fracties van een micron, en worden ringen die in dezelfde batch zijn gemalen, gecombineerd met de groep die de ontworpen interne speling herstelt. Deze selectieve assemblage is de standaardpraktijk in de hele industrie, en het is nog een reden waarom lagerfabrieken alles twee keer meten: één keer om te sorteren en één keer om te bewijzen.
Slijpen vormt het staal, maar warmtebehandeling bepaalt of het overleeft. Een perfect geslepen loopbaan zonder de juiste hardheid zou onder belasting binnen enkele dagen deuken en schilferen, dus de oven (niet de slijpmachine) is de plek waar een stuk gevormd staal feitelijk draagmateriaal wordt.
Voor chroomstaal worden ringstukken en kogels verwarmd tot ongeveer 840 °C totdat de structuur verandert in austeniet, snel genoeg in olie geblust om hard martensiet vast te houden, en vervolgens getemperd rond de 160 °C om de interne spanning te verlichten. Het resultaat is 60-64 HRC: hard genoeg om weerstand te bieden aan rolcontactvermoeidheid, sterk genoeg om niet te barsten onder schokken. Sla het humeur over en de onderdelen blijven broos; oververhitting en de hardheid daalt samen met de levensduur.
Controle is in dit stadium onzichtbaar op een voltooid onderdeel en duur om na te maken. De uniformiteit van de oventemperatuur, de staat van de blusolie en de weektijd bepalen of een hele batch binnen de specificatie terechtkomt of zacht wordt. Vervorming moet ook onder controle worden gehouden: warmtebehandelde ringen trekken lichtjes krom, en het proces moet die kromtrekking binnen de maaltoeslag houden, anders betaalt de maallijn de fout van de oven in extra cycli. Precisiekwaliteiten voegen nog een stap toe: een diepe koudebehandeling die vastgehouden austeniet transformeert en de afmetingen na jarenlang gebruik stabiliseert.
Hardheidsdoelstellingen na warmtebehandeling: chroomstaal (AISI 52100 / GCr15) bereikt 60-64 HRC; AISI 440C roestvrij staal bereikt 56-60 HRC; AISI 304 roestvrij staal is niet doorhardbaar en blijft onder de 200 HB.
Dit is ook waar de roestvrijstalen splitsing fysiek wordt. 440C-onderdelen gaan door dezelfde ovens en komen eruit met een bruikbare hardheid, terwijl 304-ringen helemaal niet kunnen uitharden. Dat ene metallurgische feit verklaart waarom 304-lagers geschikt zijn voor natte, corrosie-zware toepassingen met bescheiden belastingen, en waarom 440C het antwoord is wanneer een toepassing tegelijkertijd corrosiebestendigheid en reële belastingscapaciteit nodig heeft.
Elke ring arriveert bewust te groot op de slijplijn. Bij het malen wordt dat voordeel weggenomen en worden tegelijkertijd de toleranties gedefinieerd waarvoor een koper daadwerkelijk betaalt, waardoor dit de meest invloedrijke fase in de hele productieketen is.
De volgorde ligt vast: eerst de vlakken slijpen om een referentievlak te creëren, dan de buitendiameter en boring, en dan de loopbaan. De koelvloeistof loopt constant door, omdat een tijdelijk droog wiel het oppervlak kan verbranden en microscheurtjes kan veroorzaken die zich in een ogenschijnlijk goed onderdeel verbergen totdat het voortijdig kapot gaat. Na het slijpen van de raceway zorgt een superfinishing-bewerking met fijne stenen ervoor dat de oppervlakteruwheid ruim onder de 0,1 micron Ra daalt – een afwerking die eruitziet als een spiegel en, nog belangrijker, ervoor zorgt dat de smeermiddelfilm zich vormt en de belasting goed kan dragen. Het overslaan of inkorten van de superfinish is een van de klassieke manieren om onzichtbaar kosten te besparen, en komt later altijd weer naar voren als lawaai en een kortere levensduur.
| ISO-klasse | ABEC-equivalent | Wat het verscherpt | Typische toepassingen |
|---|---|---|---|
| P0 | ABEC 1 | Standaard maattoleranties | Algemene motoren, apparaten, elektrisch gereedschap, pompen |
| P6 | ABEC 3 | Strakkere slingering en breedtetolerantie | Betere motoren, elektrisch gereedschap, versnellingsbakken |
| P5 | ABEC 5 | Uitloopcontrole op micronniveau | Spindels van werktuigmachines, precisie-instrumenten |
| P4 | ABEC 7 | Zeer strakke geometrie voor hoge snelheid | Hogesnelheidsspindels, lucht- en ruimtevaart, tandheelkundige handstukken |
Het kiezen van een klasse is een kostenbeslissing, geen statussymbool. Een apparaatmotor, waterpomp of elektrisch gereedschap werkt normaal gesproken correct op P0 (ABEC 1); betalen voor P5 koopt tolerantie die de applicatie nooit gebruikt. Spindels van werktuigmachines, hogesnelheidsmotoren en meetinstrumenten zijn de gevallen waarin P5 en P4 echt hun prijs verdienen. Wanneer twee offertes voor dezelfde maat sterk verschillen, is de tolerantieklasse een van de eerste items die schriftelijk moet worden bevestigd – vlak na de staalspecificatie.
De montage is kort in tijd en lang in consequenties. Twee parallelle productielijnen komen samen, en de goedkoopste onderdelen van het lager – kooi, vet en afdichtingen – bepalen uiteindelijk een groot deel van het gedrag in de praktijk.
Gestempelde stalen kooien zijn de standaard in kleine diepgroeflagers: goedkoop, stijf en uit twee helften aan elkaar geklonken. Nylon kooien werken stiller en kunnen niet roesten. Daarom domineren ze de geluidsarme lagers van apparaten, met als compromis een temperatuurplafond van rond de 120 °C. Messing komt voor in grotere of speciale lagers waar sterkte en hittebestendigheid samen van belang zijn.
De ringen en ballen ontmoeten elkaar in bij elkaar passende groepen. De kogelmaatgroep wordt geselecteerd op basis van de gemeten loopvlakken, zodat het gemonteerde lager binnen de ontworpen interne speling terechtkomt - de kleine vrije beweging tussen de ringen die krimpt als het lager wordt gemonteerd en opwarmt. Standaardspeling (C0) is geschikt voor de meeste toepassingen; er wordt een grotere C3-speling gespecificeerd wanneer de binnenring heet wordt of strak op de as past. Er worden kogels in de opening tussen de verschoven ringen geladen, op gelijke afstanden, en de kooizakken worden er omheen vastgeklikt of geklonken voordat het gemonteerde lager zijn laatste wasbeurt doormaakt - omdat de slijpresten die erin achterblijven een geluidsbron zijn die geen enkele afdichting kan verwijderen.
Vet vult ongeveer een kwart tot een derde van de vrije interne ruimte. Te weinig en het lager loopt met hoge snelheid richting metaalcontact; te veel en karnen verhoogt de temperatuur en het geluid. Voor kopers is het de moeite waard om de vetspecificatie expliciet te bevestigen, omdat deze de snelheidslimiet, het gedrag bij lage temperaturen en de onderhoudsvrije levensduur van het eindproduct bepaalt.
ZZ betekent twee metalen schilden: contactloos, minimale weerstand, effectief tegen grof stof, matig tegen water. 2RS betekent twee rubberen afdichtingen, meestal NBR, in licht contact met de binnenring: veel beter tegen fijn stof en vocht, iets hoger loopkoppel en een praktisch temperatuurplafond rond de 110 °C. De juiste keuze is milieuvriendelijk: droge, snelle en schone omstandigheden neigen naar ZZ; natte, stoffige of verwassen apparatuur neigt naar 2RS.
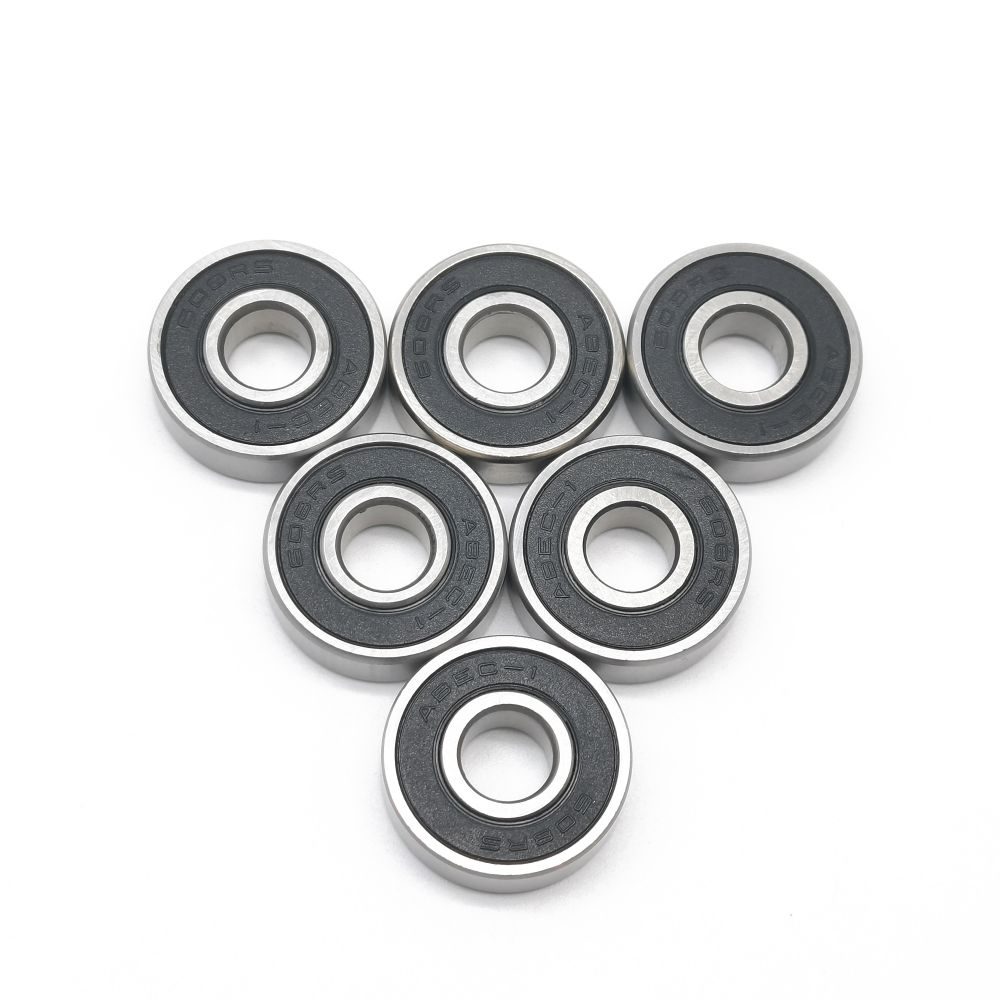
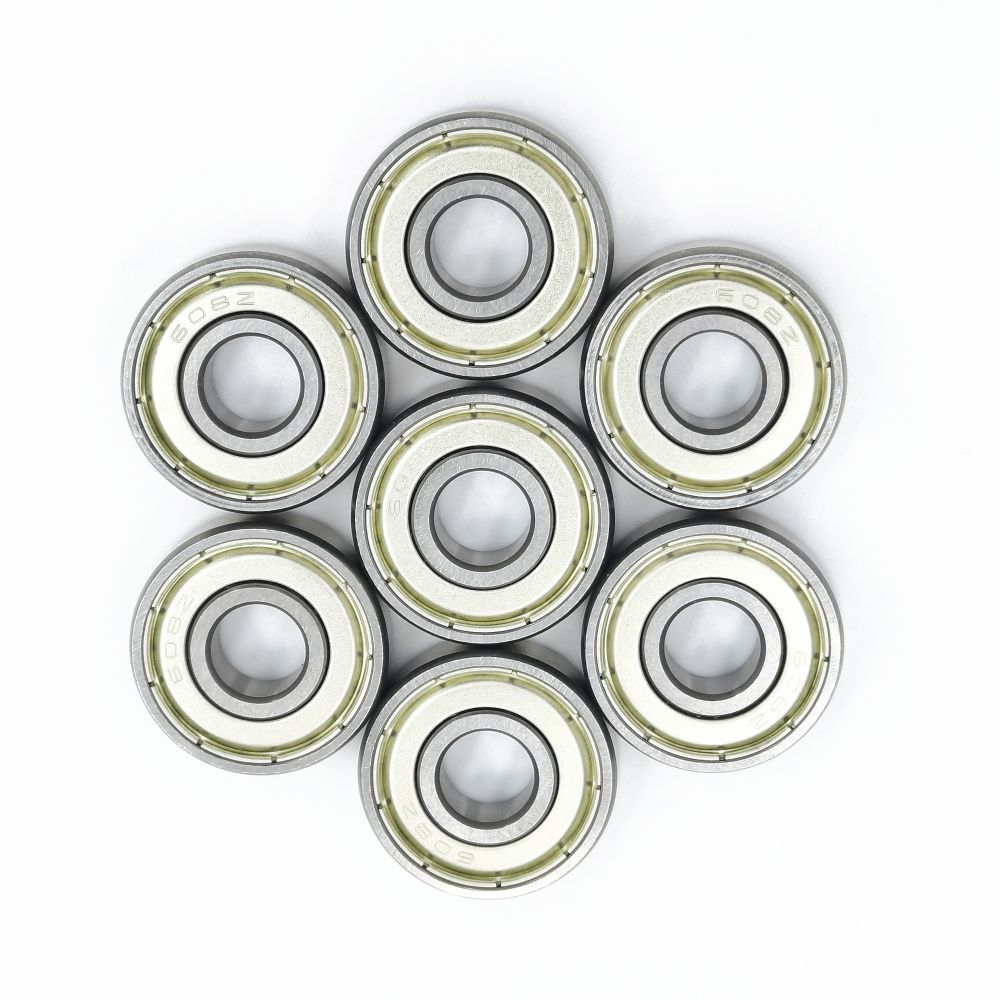
Het klassieke resultaat van dit proces 608ZZ dubbel ijzeren afgedicht diepgroefkogellager 8 x 22 x 7 mm chroomstalen lagers met dubbele metalen schilden - de meest voorkomende kleine maat in motoren, gereedschappen en hardware. Bekijk productspecificatiesVóór het verpakken doorstaan geluidsarme soorten 100% trillingstests, terwijl standaardkwaliteiten worden gecontroleerd door middel van bemonstering. Elk lager wordt voorzien van een laagje roestwerende olie en een verzegelde verpakking. Conservering is een onderdeel van de productie en geen bijzaak: een qua maat perfect lager dat vóór installatie in een vochtig magazijn roest, geldt nog steeds als een defecte levering.
Sommige lagers zijn ontworpen om stil en oppervlaktevriendelijk te zijn in plaats van maximaal hard, en dat wordt bereikt met een tweede gietproces waarbij de buitenring in plastic of polyurethaan wordt gewikkeld.
Het basislager – gewoonlijk een maat uit de 608-, 626- of 6000-serie – wordt gewassen en in een malkern gemonteerd. Gesmolten plastic of thermoplastisch polyurethaan wordt rond de buitenring geïnjecteerd, hecht zich eraan terwijl deze afkoelt en komt naar buiten met het werkprofiel dat in dezelfde stap wordt gevormd: een vlak loopvlak voor rollen, een V-groef of U-groef voor glijbanen, in kleuren zoals wit, zwart, oranje en groen die klanten gebruiken om hun productlijnen in één oogopslag herkenbaar te houden.
De coating verandert het gedrag van het hele wiel. Kunststof- en PU-lagen dempen het metaalachtige geluid dat hard staal doorgeeft aan meubelframes, schuifdeuren, ramen en transportbandconstructies; ze beschermen de oppervlakken waar de lagerrollen tegen krassen en slijtage; en polyurethaan voegt grip en schokabsorptie toe voor trolley- en transportwielen, doorgaans gespecificeerd in de 85-95 Shore A-hardheidsband. Bij meubels, babyproducten en woonaccessoires is de coatinglaag vaak het verschil tussen een product dat goedkoop aanvoelt en een product dat afgewerkt aanvoelt.
Het technische risico is adhesie. Een slecht hechtende coating kan na weken walsen delamineren, en hoewel het falen een coatingprobleem lijkt te zijn, ligt de oorzaak meestal in de voorbereiding van het oppervlak, de verbindingschemie of het ontwerp van de matrijs. Betrouwbare producenten beschouwen coating als een proces met eigen inspecties – trekproeven op monsters, onderhoudsschema’s voor mallen en hardheidscontroles op de uitgeharde laag – in plaats van als een simpele dompelhandeling.
Gecoat lager voorbeeld PU608267 PU-gecoat diepgroefkogellager Een 608 basislager met een gegoten polyurethaanlaag voor een rustige loop en oppervlaktebescherming in rol- en glijsystemen. Bekijk productspecificatiesEen betrouwbare fabriek test drie keer: op binnenkomend staal, bij de kritische bewerkingsstappen en op afgewerkte lagers. Het verwijderen van een van de drie lagen om kosten te besparen komt uiteindelijk tot uiting in geluidsklachten, een kortere levensduur of veldopbrengsten.
Lawaai verdient speciale aandacht omdat het de meest voorkomende kwaliteitsklacht is bij eindproducten en wordt bepaald door combinaties van factoren (kogelkwaliteit, afwerking van de loopbaan, reinheid en vet) in plaats van door een enkele meting. Het beoordelen van 100% geluidsarme productie is wat een zoemende lager onderscheidt van een die jankt, en de technieken daarachter vormen een discipline op zich; dit artikel op hoe fabrieken het geluid en de trillingen van groefkogellagers beheersen behandelt ze tot in detail.
Batchtraceerbaarheid sluit de cirkel. Elke productiebatch is gekoppeld vanaf het staalhittenummer en achteruit vanaf de paklijst. Als een klant maanden na levering een probleem meldt, kan de fabriek de betrokken batches isoleren in plaats van te raden. Die mogelijkheid blijft onzichtbaar tot de dag dat hij nodig is – en op die dag beslist hij of een claim binnen enkele dagen wordt afgehandeld of dat er maandenlang over wordt gediscussieerd.
Twee offertes voor dezelfde 608-maat kunnen een derde verschillen, en beide leveranciers kunnen volkomen eerlijk zijn. Het verschil zit bijna altijd op vijf plekken verborgen, dus de praktische gewoonte is om ze allemaal schriftelijk vast te leggen voordat je de prijzen gaat vergelijken.
Elke niet-gecontroleerde regel is een gedocumenteerd inkooprisico. Ondergespecificeerd staal verandert in geluidsklachten bij afgewerkte motoren; ontbrekende trillingsclassificatie verandert in retourzendingen van retailproducten; de verkeerde afdichting verandert in vetuitspoeling in natte apparatuur. Geen van deze risico's verschijnt op een prijslijst en daarom horen ze ook thuis in de orderbevestiging.
Een nuttige oefening is om elke leverancier dezelfde drie vragen te stellen – welk staal, welke hardheid, welke trillingsgraad – en om de rapporten op te vragen die de antwoorden ondersteunen. Leveranciers die regelmatig testen, antwoorden binnen enkele uren met documenten; leveranciers die afhankelijk zijn van claims antwoorden met bijvoeglijke naamwoorden. De snelheid en de inhoud van dat antwoord vertellen u meer over de fabriek dan welke cataloguspagina dan ook.
Standaardcatalogusformaten dekken de meeste toepassingen, maar bestellingen met de hoogste waarde beginnen vaak met een klanttekening waar geen enkele catalogus mee overeenkomt – en dat is waar de procesdiepte van een fabriek zichtbaar wordt.
Niet-standaardwerk volgt een vaste route: tekening- of monsterbeoordeling, haalbaarheidsbevestiging op materiaal en tolerantie, gereedschapsvoorbereiding, monsterproductie, goedkeuring en vervolgens batchproductie met hetzelfde inspectiesysteem als standaardonderdelen. Typische verzoeken zijn onder meer binnenringen die aan één of beide zijden zijn verlengd voor speciale montagemogelijkheden, dubbele rijversies van kleine maten, speciale breedtes en gecoate lagers met aangepaste loopvlakprofielen of kleuren.
De beslissing om aan te passen is vooral economisch. Als een standaardlager kan worden aangepast met een afstandsstuk of een kleine ontwerpwijziging, is die route meestal goedkoper en sneller. Als de machinearchitectuur afhankelijk is van het speciale onderdeel – zoals vaak het geval is bij motoren, schuifsystemen en transportapparatuur – dan is een bewezen niet-standaard bron beter dan het herontwerpen van het product rond catalogusformaat. Het assortiment onderdelen met verlengde ringen, speciale afmetingen en precisiegeslepen onderdelen is verkrijgbaar als aangepaste niet-standaard precisielagers laat zien hoe breed die categorie in de praktijk reikt.
De meeste zijn gemaakt van koolstofstaal chroomstaal, kwaliteit AISI 52100 (ook verkocht als 100Cr6, SUJ2 of GCr15), warmtebehandeld tot 60-64 HRC. Corrosieve omgevingen gebruiken AISI 440C roestvrij staal voor hardheid met roestbestendigheid, of AISI 304 wanneer maximale corrosieweerstand belangrijker is dan draagvermogen. Koolstofstaal komt vooral voor in lichte, goedkope producten.
Ballen worden koudkop gemaakt van draad met een flash-naad, glad geflashed, hittebehandeld, vervolgens geslepen en gelept tussen gegroefde platen. Omdat de kogels vrij en willekeurig in die groeven draaien, komt elk punt van het oppervlak in gelijke mate in contact met het schuurmiddel, en slijten de hoge plekken weg totdat de bol uitgemiddeld is. Het resultaat wordt beoordeeld: klasse 100 staat een afwijking van ongeveer 2,5 micron toe, graad 10 staat 0,25 toe.
Hoger betekent nauwkeuriger, niet universeel beter. ABEC- (of ISO P-) klassen definiëren alleen maat- en looptoleranties – niet de staalkwaliteit, het geluid, de afdichtingen of de smering. De meeste motoren, pompen en apparaten werken correct op P0/ABEC 1; betalen voor P5 of hoger is vooral zinvol voor hogesnelheids- of precisiespindels. Zorg ervoor dat de klasse overeenkomt met de toepassing en vermeld dit schriftelijk op de bestelling.
ZZ maakt gebruik van twee contactloze metalen schilden: lage weerstand, goed tegen grof stof, bescheiden waterbescherming. 2RS maakt gebruik van twee rubberen contactafdichtingen die de binnenring raken: veel beter tegen fijn stof en vocht, iets hoger koppel en een praktisch temperatuurplafond rond de 110 °C. Droge, snelle, schone omgevingen passen bij ZZ; natte of stoffige omgevingen zijn geschikt voor 2RS.
De coating, gegoten rond de buitenring, dempt het geluid, beschermt de oppervlakken waartegen het lager rolt en voegt – met PU – grip en schokabsorptie toe voor trolleys en transportbanden. Profielen zoals V-groeven, U-groeven en platte treden worden rechtstreeks in de mal gevormd en kleuren helpen productlijnen te identificeren. De kwaliteit van de coating hangt vooral af van de hechting. Daarom zijn de trekproeven van belang.
Ja. Fabrieken met niet-standaard mogelijkheden maken routinematig verlengde binnenringen, speciale breedtes, versies met dubbele rij en gecoate of gegroefde ontwerpen op basis van klanttekeningen of monsters. De route bestaat uit het beoordelen van tekeningen, haalbaarheid en tooling, monstergoedkeuring en vervolgens batchproductie - dus de praktische vragen die je aan een leverancier moet stellen gaan over de doorlooptijd van het monster en de inspectie die wordt toegepast op de aangepaste batch.


Producten
Neem contact met ons op
Mobile Site
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved